Ile kilometrów dziennie pokonują wózki widłowe w Twoim magazynie tylko dlatego, że najczęściej pobierane towary leżą na samym końcu najdłuższej alejki? Czy zastanawiałeś się kiedyś, dlaczego mimo pełnego wdrożenia systemu WMS operatorzy wciąż tracą czas na oczekiwanie przed tymi samymi gniazdami regałowymi? Zazwyczaj źródłem problemu nie jest zła wola zespołu ani niska wydajność sprzętu, lecz wadliwy slotting, czyli chaotyczne rozmieszczenie jednostek ładunkowych na regałach. Rozwiązaniem, które przekształca intuicyjne odkładanie palet w przewidywalny proces inżynieryjny, jest połączenie analizy rotacji z analizą regularności zapotrzebowania, znane jako macierz ABC/XYZ.
Przygotowanie bazy danych: jakie parametry pobrań zestawić przed rozpoczęciem analizy
Od jakich danych zaczynasz porządkowanie magazynu? Jeśli Twoim pierwszym odruchem jest wyciągnięcie raportu sprzedaży z systemu ERP z podziałem na przychód ze sztuki, zatrzymaj się. W logistyce magazynowej wartość fakturowa towaru rzadko koreluje z nakładem pracy potrzebnym do jego obsłużenia. Droga, mała paleta z elektroniką może generować potężny zysk raz na kwartał, podczas gdy tanie palety z wodą mineralną wymagają setek operacji pobrania każdego dnia. Do optymalizacji rozmieszczenia gniazd paletowych potrzebujesz parametrów fizycznych i operacyjnych, a nie księgowych.
Dobór jednostki miary i horyzontu czasowego
Jaka jednostka miary najlepiej oddaje obciążenie Twojej strefy regałowej? W operacjach paletowych kluczowe znaczenie ma liczba operacji transportowych (tzw. liczba dotknięć jednostki, ang. touches) oraz liczba pobranych całych palet lub linii zlecenia w strefie kompletacji niskiej. Jeśli analizujesz przepływ paletowy, podstawowym parametrem jest liczba przemieszczeń danej palety z gniazda do strefy wydań lub z gniazda buforowego do gniazda zbiórki.
Wybór horyzontu czasowego decyduje o stabilności całego modelu. Jaki okres poddać badaniu? Przyjrzyj się specyfice branży:
- Zbyt krótki horyzont (np. 1–2 tygodnie): grozi uleganiem chwilowym zaburzeniom popytu, lokalnym promocjom lub jednorazowym zamówieniom inwestycyjnym jednego klienta.
- Zbyt długi horyzont (np. pełne 2–3 lata): zamaskuje zmiany w portfolio produktów, wycofania towarów (EoL – End of Life) oraz nowe trendy rynkowe.
- Złoty standard procesowy: zestawienie danych z ostatnich 6 do 12 miesięcy podzielonych na interwały tygodniowe. Pozwala to uchwycić zarówno tło bazowe popytu, jak i powtarzalne wahania sezonowe.
Czyszczenie danych transakcyjnych z systemu WMS
Co kryje się w Twojej historii wydań magazynowych? Surowe dane z transakcji magazynowych są niemal zawsze zanieczyszczone szumem informacyjnym. Zanim wprowadzisz liczby do arkusza kalkulacyjnego lub modułu analitycznego WMS, musisz odsiać zdarzenia nietypowe. Na jakie anomalie należy zwrócić uwagę?
Przede wszystkim wyeliminuj przesunięcia technologiczne, które nie wynikały ze zbytu: inwentaryzacje, przeniesienia kompensacyjne po uszkodzeniach regałów, reorganizacje stref czy zwroty do dostawców z powodu wad jakościowych. Kolejnym elementem są piki wymuszone akcjami marketingowymi typu „błyskawiczna wyprzedaż”, które sztucznie windują towar o zazwyczaj niskiej rotacji na szczyt zestawienia. Zarejestruj te zdarzenia osobno, aby nie zniekształciły bazowego profilu popytu.
Zestawienie parametrów SKU w macierzy analitycznej
Mając wyczyszczoną historię ruchów magazynowych, przygotuj arkusz agregujący dane dla każdego unikalnego indeksu towarowego (SKU). Na tym etapie każdy wiersz musi reprezentować dokładnie jeden towar składowany na paletach. Jakie kolumny powinny znaleźć się w zestawieniu?
- Identyfikator towaru: SKU, kod EAN, opis indeksu.
- Liczba zleceń (Order Lines): w ilu unikalnych zamówieniach pojawił się dany indeks w badanym okresie.
- Liczba ruchów paletowych: ile pełnych palet zostało przetransportowanych z regału do doku lub strefy kompletacji.
- Pobrania w sztukach/kartonach (jeśli kompletacja następuje z poziomu 0): wolumen rozformowywany bezpośrednio z palety w gnieździe zbiórki.
- Rozkład pobrań w czasie: zagregowane wartości wydań w kolejnych 26 lub 52 tygodniach, niezbędne do obliczenia współczynnika zmienności.
- Wymiary fizyczne i ograniczenia: typ palety (euro, przemysłowa, nietypowa), wysokość ładunku z nośnikiem, waga brutto oraz ewentualne restrykcje (np. substancje niebezpieczne ADR, produkty spożywcze, wrażliwość na zapachy).
Wyliczenie klas ABC i XYZ: procedura matematyczna bez martwych założeń
Jak w logiczny sposób podzielić tysiące indeksów, aby nie pogubić się w szczegółach? Zastosowanie znajduje tu klasyczna zasada Pareto zintegrowana ze statystyczną oceną przewidywalności. Podział ABC odpowiada na pytanie: ile pracy generuje dany towar? Z kolei klasyfikacja XYZ wyjaśnia: jak stabilne i przewidywalne jest to zapotrzebowanie w kolejnych jednostkach czasu?
Grupowanie ABC według częstotliwości operacji
W klasycznym ujęciu ekonomicznym grupa A odpowiada za 80% wartości obrotu. W slottingu magazynowym kryterium stanowi liczba pobrań (dotknięć) lub wolumen przemieszczonych nośników. Sortujesz listę wszystkich indeksów malejąco według liczby operacji magazynowych, a następnie wyliczasz skumulowany udział procentowy każdego SKU w sumie wszystkich ruchów. [1]
Standardowy podział w logistyce magazynowej przyjmuje następujące progi graniczne:
- Grupa A (Szybkorotujące – High Runners): indeksy odpowiadające za pierwsze 70–80% całkowitej liczby operacji pobrania. Zazwyczaj stanowi to jedynie 10–20% wszystkich SKU w portfolio. To te towary generują większość ruchu kołowego i pieszego w obiekcie.
- Grupa B (Średniorotujące – Medium Runners): kolejne indeksy generujące następne 15–20% pobrań. Reprezentują zazwyczaj około 30% indeksów magazynowych. Charakteryzują się stabilnym, lecz umiarkowanym ruchem.
- Grupa C (Wolnorotujące – Slow Movers / Drobiazgi): pozostałe tow
ary, które łącznie tworzą ostatnie 5–10% operacji. Często zajmują znaczną część miejsc paletowych, choć są pobierane sporadycznie.
Granice 80/15/5 nie są przepisem, lecz punktem startowym. Jaki masz cel: skrócić drogę wózków, odblokować zatłoczone alejki czy ograniczyć liczbę relokacji? Jeśli kilka indeksów tuż za progiem A ma niemal identyczną liczbę pobrań jak ostatnie SKU w grupie A, nie rozdzielaj ich mechanicznie. W praktyce lepiej objąć je jedną strefą szybkiej rotacji niż tworzyć sztuczną różnicę wynikającą z pojedynczych operacji.
Klasyfikacja XYZ na podstawie zmienności pobrań
Do każdej pozycji dopisz tygodniowe wartości pobrań i oblicz średnią oraz odchylenie standardowe. Następnie wyznacz współczynnik zmienności: CV = odchylenie standardowe / średnia. Im niższy wynik, tym bardziej regularny jest popyt. Przykładowo można przyjąć, że grupa X obejmuje SKU o CV do 0,5, grupa Y pozycje z CV od 0,5 do 1,0, a grupa Z indeksy przekraczające 1,0. Progi trzeba jednak dopasować do własnego rozkładu danych, sezonowości i liczby analizowanych tygodni. [3]
X oznacza pobrania przewidywalne, występujące niemal co tydzień. Y obejmuje towary o zauważalnych wahaniach, na przykład zależne od sezonu lub harmonogramu dostaw klientów. Z to indeksy pobierane nieregularnie: mogą przez wiele tygodni nie generować ruchu, a następnie zostać wydane jednorazowo w większej liczbie palet. Gdy średnia tygodniowa jest bliska zeru, sam współczynnik CV bywa mylący. Wtedy sprawdź dodatkowo liczbę tygodni z pobraniem albo średni odstęp między pobraniami; indeks wydawany raz na kilka tygodni nie powinien trafić do strefy szybkiej tylko dlatego, że miał jeden wysoki pik.
Połączenie obu oznaczeń daje dziewięć grup, na przykład AX, BY czy CZ. Lokalizacje najbliżej strefy wydań, skrzyżowań transportowych i stanowisk kompletacyjnych rezerwuj przede wszystkim dla AX, a następnie dla AY i BX. Towary AZ wymagają ostrożności: rotują szybko, lecz nierówno, więc potrzebują dobrej dostępności, ale nie zawsze stałego zapasu w najbardziej kosztownym miejscu. Pozycje C, zwłaszcza CZ, mogą trafić do dalszych alejek, wyższych poziomów składowania albo stref rezerwowych. Czy przydzielona lokalizacja odpowiada nie tylko częstotliwości pobrań, lecz także liczbie palet utrzymywanych jednocześnie? Szybki indeks z dużym zapasem potrzebuje kilku łatwo dostępnych gniazd, inaczej częste uzupełnienia zniwelują korzyść ze skróconej trasy. [2]
Procedura przypisywania gniazd paletowych krok po kroku
Gdy każdy indeks ma przypisaną klasę dwuliterową (od AX do CZ), przechodzisz do fizycznego rozplanowania magazynu. Celem tej procedury jest minimalizacja całkowitej drogi transportowej wózków widłowych przy jednoczesnym uniknięciu zatorów w korytarzach roboczych.
Krok 1: Walidacja ograniczeń technicznych i nośności regałów
Zanim przypiszesz najszybsze indeksy do najbliższych gniazd, zmapuj ograniczenia konstrukcyjne strefy składowania. Częstym błędem jest lokowanie ciężkich palet na wyższych poziomach tylko dlatego, że dane gniazdo znajduje się blisko wyjścia z alejki. Sprawdź następujące parametry:
- Dopuszczalne obciążenie poziomów belkowych: upewnij się, że nośność pary belek (gniazda) odpowiada masie palet przypisywanych do danego poziomu. Towary z grupy AX o wadze 1000–1200 kg muszą trafić na posadzkę lub najniższe poziomy belkowe.
- Wysokość użytkowa gniazd i masztów: zweryfikuj wysokość ładunku wraz z paletą pod kątem skrajni regałowej. Zostaw minimum 100 mm marginesu operacyjnego między górną krawędzią ładunku a belką wyższego poziomu.
- Charakterystyka wózków widłowych: zbieżność wysokości podnoszenia wózków systemowych (VNA) lub czołowych z planowaną alokacją. Pamiętaj, że podnoszenie ładunku na wysokość powyżej 6–8 metrów zabiera operatorowi znacznie więcej czasu niż pobranie z poziomu posadzki. [4]
Krok 2: Strefowanie topologii magazynu według kosztu dostępu
Podziel magazyn na trzy główne strefy odległościowe, mierząc rzeczywisty czas przejazdu wózka z doku wyjściowego do czoła gniazda paletowego, a nie odległość w linii prostej:
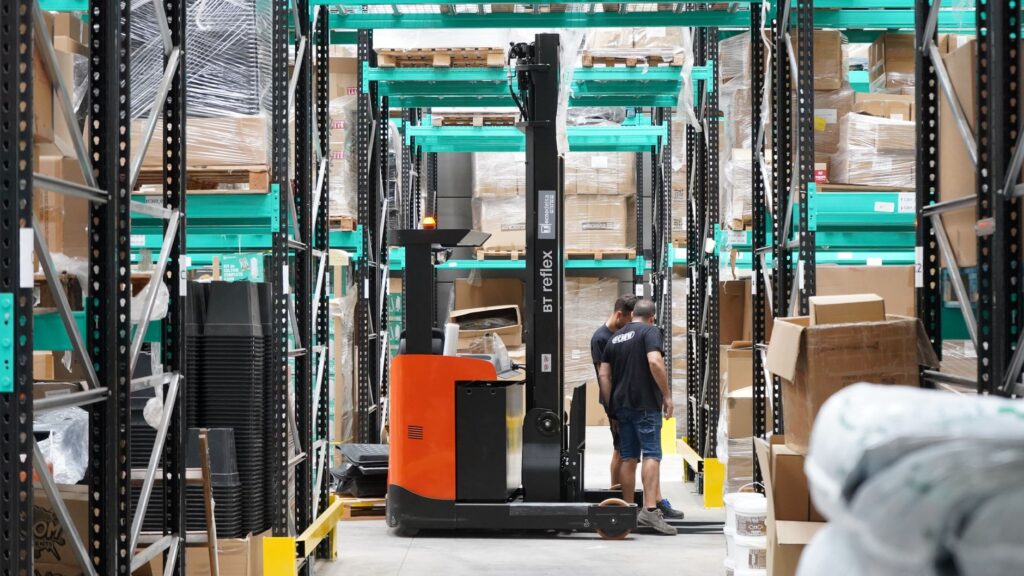
- Strefa Złota (Golden Zone): gniazda na poziomie posadzki (poziom 0) oraz pierwszego poziomu belkowego (poziom 1) w alejkach położonych najbliżej strefy konsolidacji wydań. To tutaj lokujesz wyłącznie pozycje AX oraz AY.
- Strefa Srebrna: wyższe poziomy regałów w alejkach głównych (do wysokości optymalnej pracy wózka) oraz poziom 0 w alejkach dalszych. Przeznaczona dla grup BX, BY oraz stabilnych wolumenowo pozycji AZ.
- Strefa Brązowa (Buforowa / Głęboka): najwyższe kondygnacje regałowe, skrajne alejki na końcu hali, a także regały wjezdne (drive-in) lub przepływowe o wolnej dynamice. Trafiają tam towary CX, CY i CZ.
Krok 3: Alokacja gniazd dla trudnych przypadków (AZ i BX)
Towary o wysokim wolumenie, lecz skrajnie niestabilnym zapotrzebowaniu (AZ) destabilizują pracę magazynu, jeśli zostaną umieszczone na stałe w Strefie Złotej. W okresach spadku popytu blokują najcenniejsze lokalizacje. Zastosuj podwójną regułę lokalizacyjną:
- Wyznacz dla pozycji AZ jedno lub dwa stałe gniazda zbiórki na poziomie posadzki w Strefie Srebrnej.
- Nadwyżkę zapasu odsyłaj do Strefy Brązowej na wyższe poziomy (bufor statyczny).
- W momencie nadejścia piku popytowego (np. zaplanowana promocja) system WMS powinien automatycznie uruchomić zadanie zasilenia dynamicznego (replenishment) do tymczasowo otwartych gniazd w Strefie Złotej, zwalnianych zaraz po wygaszeniu fali zleceń.
Krok 4: Weryfikacja przepustowości alejek (Anty-Congestion Test)
Przed ostatecznym zatwierdzeniem slottingu w systemie WMS sprawdź, czy koncentracja towarów klasy AX nie spowoduje zatorów wózków. Jeśli 15 indeksów generujących 60% ruchu umieścisz w jednej, wąskiej alejce, wózki będą stały w kolejkach, co zniweczy zysk z krótszej trasy.
Zastosuj regułę rozpraszania pionowego i poziomego: rozłóż indeksy AX równomiernie po czołach kilku sąsiadujących korytarzy roboczych. Zadbaj o to, aby w jednym korytarzu nie znajdowały się jednocześnie więcej niż 2–3 gniazda o najwyższej dobowej liczbie operacji transportowych.
Ostrzeżenia i pułapki wdrożeniowe: czego unikać podczas relokacji
Wdrożenie nowego schematu rozmieszczenia palet niesie ryzyko operacyjne. Zwróć uwagę na newralgiczne punkty procesu:
- Zjawisko „wąskiego gardła” przy doku (Dock Congestion): zlokalizowanie zbyt dużej liczby szybkorotujących palet bezpośrednio przy rampach rozładunkowych może zablokować strefę odkładczą dla dostaw. Zachowaj pas technologiczny wolny od gniazd stałych.
- Ignorowanie zasady parowania SKU (Product Affinity): indeksy zamawiane niemal zawsze w zestawach (np. komponent A i komponent B) nie mogą być rozdzielone wyłącznie na podstawie wyliczeń matematycznych. Jeśli jeden zakwalifikował się do AX, a drugi do BY, umieść je obok siebie w Strefie Srebrnej, aby operator nie dublował trasy zbiórki.
- Relokacja w szczycie operacyjnym: próba fizycznego przesunięcia kilkuset palet w trakcie normalnej zmiany kompletacyjnej prowadzi do pomyłek lokalizacyjnych i spadku wydajności wydań. Prace wykonuj etapami na zmianach technicznych lub w weekendy.
- Brak buforów rotacyjnych dla sezonowości: sztywne przypisanie palet bez uwzględnienia rotacji sezonowej prowadzi do sytuacji, w której zimowy asortyment blokuje Strefę Złotą w środku lata. Profilowanie ABC/XYZ musi być procesem powtarzanym cyklicznie, a nie jednorazowym projektem.
Checklista wdrożeniowa: przed, w trakcie i po relokacji palet
Skorzystaj z poniższej listy kontrolnej, aby bezpiecznie przejść przez procedurę przeindeksowania gniazd paletowych w magazynie.
Faza I: Przed fizyczną relokacją
- [ ] Dane wyjściowe z WMS oczyszczone z transakcji technologicznych i jednorazowych pików sprzedażowych.
- [ ] Współczynnik zmienności CV wyliczony w ujęciu tygodniowym dla każdego aktywnego indeksu.
- [ ] Ograniczenia nośności posadzki i belek regałowych naniesione na plan topologii magazynu.
- [ ] Wymiary skrajni gniazd zweryfikowane z wysokością i obrysem ładunków paletowych.
- [ ] Przygotowany harmonogram prac z podziałem na strefy i wyznaczone zasoby sprzętowe (wózki, skanery).
- [ ] Wstrzymane otwarte zlecenia przesunięć wewnętrznych na indeksach objętych relokacją.
Faza II: W trakcie realizacji przesunięć
- [ ] Relokacja realizowana korytarz po korytarzu, aby zminimalizować wyłączanie stref z bieżącej pracy.
- [ ] Każde przesunięcie nośnika potwierdzane skanowaniem kodu źródłowego i kodu nowego gniazda docelowego w WMS w czasie rzeczywistym.
- [ ] Bieżąca kontrola wizualna stanu technicznego belek regałowych i zawleczek zabezpieczających przed odłożeniem ciężkich palet.
- [ ] Monitorowanie bufora odkładczego w systemie pod kątem palet „wiszących” w wirtualnych strefach tranzytowych.
Faza III: Kontrola powdrożeniowa (Audyt stabilności)
- [ ] Weryfikacja zerowych stanów magazynowych na starych gniazdach wygaszonych (tzw. ślepe stany).
- [ ] Pomiar średniego czasu cyklu pobrania palety (Order Cycle Time) po 7 i 14 dniach od wdrożenia nowej matrycy.
- [ ] Identyfikacja korytarzy ze stwierdzonymi zatorami wózków i korekta gniazd dla 1–2 indeksów o najwyższym takcie.
- [ ] Zablokowanie w systemie WMS możliwości ręcznego nadpisywania sugerowanych lokalizacji przez operatorów bez autoryzacji kierownika zmiany.
Harmonogram cyklicznej rewizji slottingu
Układ gniazd paletowych wyliczony na podstawie macierzy ABC/XYZ starzeje się wraz ze zmianami asortymentowymi. Aby utrzymać osiągniętą wydajność, wdróż procedurę stałego monitoringu:
- Przegląd miesięczny (Szybka korekta): automatyczny raport WMS wychwytujący indeksy z grupy C, które trafiły do Strefy Złotej na skutek doraźnych działań operatorów, oraz indeksy z nagłym wzrostem wydań, które utknęły w Strefie Brązowej. Przesunięcia realizowane na bieżąco w ramach wolnych mocy przerobowych.
- Przegląd kwartalny (Rewizja sezonowa): pełne przeliczenie współczynnika CV i wolumenu pobrań dla grup sezonowych. Zmiana przypisania stref dla asortymentu wchodzącego i wychodzącego z głównego cyklu popytowego.
- Przegląd roczny (Rekonfiguracja bazowa): ponowne wyznaczenie progów odcięcia dla klas ABC i XYZ w całym portfolio produktów, połączone z inwentaryzacją nośności i weryfikacją fizycznej struktury regałów.
Procedura rozruchu Day-1 i kryteria decyzji Go/No-Go
Zakończenie fizycznej alokacji palet i wykonanie audytu wstępnego nie kończy procesu wdrożenia. Pierwsza pełna zmiana operacyjna w nowym układzie gniazd decyduje o stabilności całego węzła logistycznego. Zastosuj ustrukturyzowany protokół rozruchu:
- Odprawa techniczna operatorów (T-60 min przed startem operacji):
- Przekaż zespołom kompletacyjnym i wózkowym zaktualizowaną mapę stref (oznaczenia alejek Strefy Złotej, Srebrnej i Brązowej).
- Zwróć uwagę na indeksy o zmienionej dynamice pobrań, zwłaszcza pozycje przeniesione z posadzki na poziomy belkowe oraz nowe lokalizacje parowanych SKU.
- Przypomnij bezwzględny zakaz odkładania palet na gniazda sąsiednie w przypadku napotkania niezgodności wymiarowej ładunku.
- Rozruch pod nadzorem dyspozytorskim (T+0 do T+4 h):
- Skup monitoring systemowy na kolejce zadań replenishmentu: zasilenia Strefy Złotej ze Strefy Brązowej muszą wyprzedzać fale zbiórkowe o minimum 45 minut.
- Obserwuj fizyczny przepływ w alejkach z indeksami AX. W razie wystąpienia zatoru dłuższego niż 3 minuty dyspozytor natychmiast przekierowuje zadania transportowe do alternatywnych korytarzy w WMS.
- Pomiary kontrolne bramki decyzyjnej Go/No-Go (T+8 h):
- Oceń parametry pierwszej zmiany według poniższych kryteriów progowych:
- Wskaźnik błędów lokalizacyjnych (Location Discrepancy Rate): próg akceptacji ≤ 0,05% wszystkich pobrań. Przekroczenie 0,2% oznacza natychmiastowe zatrzymanie wydań i inwentaryzację alejek problemowych.
- Średni czas pobrania palety (Travel & Pick Time): dopuszczalny wzrost w pierwszych 8 godzinach to maksymalnie 10% względem średniej historycznej (efekt adaptacji operatorów). Wzrost o ponad 25% wymusza korektę rozproszenia gniazd AX.
- Wypełnienie buforów zasilających: brak przestojów na kompletacji z powodu opóźnionego replenishmentu dla pozycji AZ i BX.
- Decyzja: spełnienie kryteriów oznacza formalne zatwierdzenie nowego slottingu (Go). Niespełnienie kryteriów krytycznych uruchamia procedurę awaryjną (No-Go): cofnięcie alokacji dla 5 najbardziej newralgicznych indeksów do poprzednich lokalizacji buforowych.
- Oceń parametry pierwszej zmiany według poniższych kryteriów progowych:
Protokół zamknięcia wdrożenia i archiwizacja profilu bazowego
Po pozytywnym przejściu doby rozruchowej sporządź i zarchiwizuj formalny protokół zamknięcia etapu wykonawczego. Dokument ten stanowi punkt odniesienia dla kolejnych rewizji cyklicznych:
- Zrzut matrycy bazowej (Snapshot WMS): zapisz pełny stan powiązań SKU-gniazdo wraz z przypisaną klasą dwuliterową (AX–CZ) oraz parametrami wagi i wysokości palety z dnia wdrożenia.
- Rejestr odstępstw technicznych: spisz wszystkie indeksy, których fizyczna alokacja odbiega od czystego wyniku matematycznego ABC/XYZ (np. wymuszone rozsunięcie pozycji AX ze względu na nośność posadzki lub wspólna alokacja SKU parowanych). Każdy wpis musi zawierać uzasadnienie inżynieryjne oraz nazwisko osoby zatwierdzającej odstępstwo.
- Kalibracja wag kosztu dostępu w WMS: uaktualnij czasy standardowe przejazdów w konfiguracji silnika optymalizacyjnego WMS na podstawie rzeczywistych czasów cyklu zmierzonych po relokacji. Wprowadź nowe wagi odległościowe dla Strefy Złotej, Srebrnej i Brązowej do algorytmu generowania ścieżek zbiórki.
Najważniejsze wnioski
- Macierz ABC/XYZ łączy analizę częstotliwości operacji z oceną regularności pobrań.
- Do slottingu warto wykorzystywać dane operacyjne, takie jak liczba ruchów paletowych, linii zamówień i pobrań, a nie wyłącznie wartość sprzedaży.
- Analiza powinna obejmować odpowiednio długi horyzont, najczęściej 6–12 miesięcy podzielonych na tygodnie, z odfiltrowaniem przesunięć technologicznych i jednorazowych pików.
- Klasy ABC wyznacza się na podstawie skumulowanego udziału operacji, natomiast klasy XYZ na podstawie zmienności popytu, między innymi współczynnika CV.
- Lokalizacje najbliżej stref wydań należy w pierwszej kolejności przeznaczać dla grup AX, AY i BX, z uwzględnieniem liczby utrzymywanych palet.
- Przed przypisaniem gniazd trzeba sprawdzić nośność regałów, wysokość ładunków, ograniczenia wózków oraz wymagania dotyczące towarów.
Źródła
- [1] ASCM – The XYZ’s of Inventory Management ↑
- [2] IDCEA Insights – Warehouse Slotting: How Storage Location Decisions Cut Pick Travel Time ↑
- [3] Chalmers University of Technology – Improving Warehouse Slotting ↑
- [4] Warehouse Fieldbook – Warehouse Slotting: How to Plan Product Locations ↑